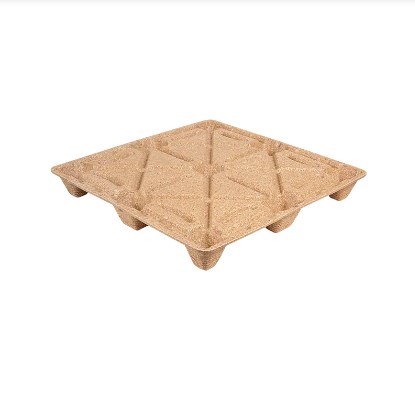
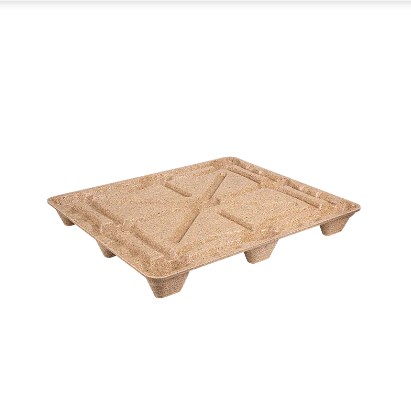
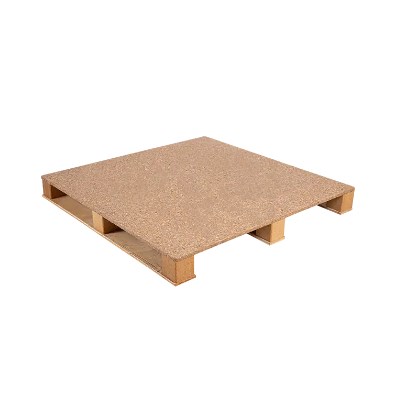
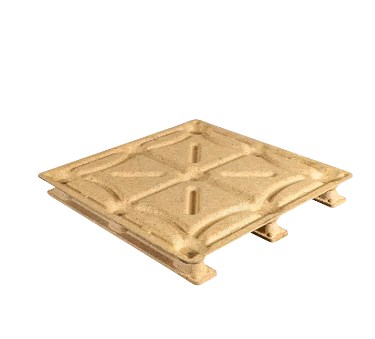
パレットの重量を減らすと、材料の消費量が減り、取り扱いが簡素化され、出荷ごとに輸送される梱包材の質量が減少します。しかし、成型木製パレットの軽量化は、単に繊維の使用量を減らすだけの問題ではありません。間違った場所から材料を取り除くと、デッキが過度にたわみ、足が弱くなり、フォーク挿入部分が損傷したり、スタッキング性能が低下したりする可能性があります。
したがって、エンジニアリング上の課題はより正確になります。メーカーは、高応力領域に必要な材料と構造サポートを維持しながら、不必要な質量を排除する必要があります。金型の形状、密度分布、木材粒子の準備、結合剤の投与量、充填重量、およびホットプレスのパラメーターはすべて、最終的な強度と重量のバランスに寄与します。
基本原則: 目的は、可能な限り軽量なパレットを製造することではありません。対象となる物流用途の性能要件を一貫して満たす最軽量のパレットを製造することです。
パレット重量は単なる材料節約の目標ではなく、エンジニアリング目標です
パレットに追加される 1 キログラムごとに影響が生じます。通常、重量が増加すると、木材繊維と結合剤が増加し、材料コストが増加し、サプライチェーンを通過する梱包質量が増加します。トラックまたはコンテナの積載量制限に近づく出荷の場合、パレットの風袋重量により、輸送できる販売可能な貨物の量が減少する可能性もあります。
反対の極端な場合は、別の問題が発生します。積極的に軽量化されたパレットは、荷重下での過度の曲がり、足の周りの局所的な弱さ、または繰り返しのフォークリフト操作に対する不十分な抵抗を示していても、まだ許容できるように見える可能性があります。
このため、成形パレットの開発では次のことに重点が置かれています。 強度対重量効率 体重だけではなく。メーカーは用途に必要な構造性能を決定し、材料の使用を最適化するために逆算して使用します。
重すぎる 材料消費量の増加 より高い輸送質量 潜在的に不必要な密度
最適化
軽すぎる たわみリスクが高い 弱い局所構造 ハンドリング耐久性の低下
正しい設計は、パレットをどのようにサポートするかによっても異なります。床に完全に置かれたパレットは、倉庫のラックビームで支えられているパレットやフォークリフトで繰り返し扱われるパレットとは異なる応力を受けます。このため、軽量化は常に、定義された荷重および取り扱い条件に照らして評価する必要があります。
金型の形状により、材料が実際に必要な場所が決まります
木製成型パレット製造の重要な特徴の 1 つは、パレットを一体の三次元構造体として形成できることです。エンジニアは、均一なボードやブロックのみに依存するのではなく、リブ、フィート、曲線状の移行部、強化されたフォーク入力ゾーンを金型内で直接作成できます。
これにより、構造上の要求が高い箇所にはより多くの材料を配置し、応力が低い箇所には不必要な材料を減らすことが可能になります。
| パレットエリア | 主な機械的需要 | 典型的な体重管理戦略 |
| デッキセンター | 曲げ荷重と分散荷重 | リブや輪郭を使用して、厚さを均一に増やさずに剛性を高めます |
| 足 | 圧縮、スタッキング、局所的な影響 | 十分な局所材料と密度を維持する |
| フォークエントリーエリア | 繰り返しの取り扱いと衝撃 | コンタクトゾーンの周囲の形状を強化 |
| コーナー | 衝撃と局所応力への対応 | 制御された厚さとスムーズな移行を維持します |
| 低応力表面 | 限られた構造的需要 | テストで安全であることが確認された不要なボリュームを削除します |
リブはデッキ全体の厚みを増やさずに剛性を高めることができます
パレットデッキ全体の厚みを増やすことは、材料を追加する簡単な方法ですが、剛性を高める最も効率的な方法であることはほとんどありません。リブを適切に配置すると、重要な荷重経路に沿って材料を集中させながら、構造の断面深さが増し、曲げに対する耐性が向上します。
同じ原理が工業用の成形部品にも広く使用されています。形状は構造作業の一部を行うため、材料が質量だけですべての作業を行う必要はありません。
足と移行ゾーンをむやみに軽くすることはできません
パレットの脚は集中した荷物を運び、それらの荷物をデッキに移します。したがって、足、リブ、メインデッキを接続する領域は、局所的に高い応力を受ける可能性があります。
軽量化によって厚さが急激に変化したり、これらの移行部付近で材料が不足したりすると、平均密度が許容範囲内であっても、パレットに脆弱なゾーンが発生する可能性があります。丸みを帯びた移行部、適切な半径、および制御された局所補強は、応力をより効果的に分散するのに役立ちます。
デザインのレッスン: 応力の低いデッキエリアから 500 グラムを削除しても、パフォーマンスにはほとんど影響しない可能性があります。重要な足または肋骨の移行部から同じ量を除去すると、構造的により大きな影響が生じる可能性があります。
密度制御はパレットの形状と同じくらい重要です
パレットの重量は、成形体積と材料密度に密接に関係しています。 2 つのパレットが同じ金型から作られた場合でも、投入重量、水分、粒子の充填、またはプレス動作の変化により、完成重量が異なる場合があります。
多くの場合、密度が高くなると粒子の接触が改善され、構造の剛性が向上しますが、密度を最大化することが自動的に望ましいわけではありません。密度が高すぎると、原材料の消費量とパレットの質量が増加し、必要な性能がすでに達成されていると、付加価値がほとんど得られない可能性があります。
この範囲のもう一方の端では、密度が不十分であると、過剰な気孔率、局所的な結合の低下、たわみの増大、および耐衝撃性の低下が生じる可能性があります。
重量最適化の原則 パレットに要求される構造性能を繰り返し満たす最低安定密度を目標とします。
平均密度だけではすべてが分からない
2 つのパレットの仕上がり重量はまったく同じですが、材料の配分が異なるため、パフォーマンスが異なります。
同じ質量の 2 つのパレットを考えてみましょう。 1 つ目では、足、肋骨、その他の耐荷重構造の周囲に十分な材料が集中します。 2 つ目では、余分な材料が応力の低い領域に残りますが、足の部分は比較的充填が不足しています。スケールは同じ数字を示しますが、構造効率が異なります。
このため、メーカーは両方を管理する必要があります。 全体の密度と局所的な密度分布 。このバランスを達成するには、一貫した金型の充填、粒子の流れ、プレスが不可欠です。
粒子サイズは材料の使用効率に影響します
成形パレットに使用されるリサイクル木材残渣には、さまざまなサイズや形状の粒子が含まれる場合があります。その分布は、材料が金型にどれだけ容易に充填されるか、粒子がどれだけ密に固まるか、安定した構造を作成するために必要な結合剤の量に影響します。
粒子が大きすぎると、薄い部分の充填が困難になる可能性があります
大きな粒子は、狭いリブ、コーナー、または深く成形されたフィーチャに容易に分布しない可能性があります。充填が不十分だと空隙や低密度領域が生じる可能性があるため、メーカーは全体の充填重量を増やすことで補償する必要があります。それは必ずしも実際の問題を解決することなく、質量を追加します。
過剰な微粒子はバインダーの需要を増加させる可能性があります
非常に細かい粒子は、その質量に比べて表面積が大きくなります。微粉の割合が大幅に増加すると、接着剤の需要と加工挙動が変化する可能性があります。したがって、原料がより微細な材料に移行すると、1 つの粒子分布向けに設計された配合の効率が低下する可能性があります。
| 原料の状態 | 考えられる製造上の影響 | 考えられる体重への影響 |
| 過大な粒子が多すぎる | 細かい部分の塗りつぶしが不十分 | 追加料金が補償に使用される場合があります |
| 過剰な罰金 | 表面積が大きくなり、バインダーの要求が異なる | 樹脂または密度が増加する可能性 |
| 非常に多様な粒子混合 | バッチ間のかさ密度の変更 | 完成したパレットの重量が不安定になる |
| 制御された粒子分布 | より予測可能な充填と圧縮 | より安定した充電と完成重量 |
したがって、目標は、すべての成形パレットに対して 1 つの普遍的な粒子サイズを特定することではありません。メーカーは、特定の金型形状、結合剤システム、プレス条件、および必要なパレット性能に合わせて粒度分布を確立します。
バインダーの最適化により質量を削減できるが、少なすぎると誤った節約が生じる
接着剤もパレットの総質量とコストに影響します。バインダーの使用量を減らすことは簡単な軽量化戦略のように見えるかもしれませんが、バインダーの含有量とパフォーマンスの関係は線形ではありません。
結合剤レベルが検証された加工範囲を下回ると、メーカーは内部結合の低下、湿気に対する感受性の増大、耐衝撃性の低下、またはスクラップ率の増加を経験する可能性があります。より多くのパレットが検査に合格しなかったり、使用上のパフォーマンスが低下したりすると、わずかな材料節約はすぐに消えてしまいます。
より良い配布は、より多くの接着剤よりも価値がある可能性があります
一般的なプロセスの課題は、バインダーの分布が不均一であることです。繊維混合物の一部の領域では樹脂が豊富になり、他の領域では接着剤が不十分になることがあります。バインダーの総添加量を増やすと問題が部分的に隠れる可能性がありますが、根本的な均一性の欠如は解決されません。
より一貫した繊維水分、制御された粒子分布、安定した接着剤粘度、および効果的な混合により、メーカーは安全マージンとして過剰な樹脂を使用することなく、信頼性の高い接着を実現できます。
材料効率は仕様の削減だけから得られるものではありません。 プロセスの一貫性を向上させることで、生産変動を補うために以前に追加されていた余分な繊維とバインダーの必要性を減らすことができます。
チャージ重量制御により、パレットの過重量と弱いパレットの両方を防止
ホットプレスの前に、測定された量の準備された繊維とバインダーが金型に導入されます。これは一般に料金と呼ばれます。この装填の一貫性は、完成したパレットの重量に直接影響します。
過剰なチャージはパレットの重量超過を引き起こし、材料の消費量を増加させ、金型の分割領域の周囲にバリを発生させる可能性があります。充電が不十分な場合、充填が不完全で、リブが薄く、フットが弱く、密度が低いゾーンが生じる可能性があります。
原料の準備 → バインダーの混合 → 測定された電荷量 → ホットプレス → 完成パレット重量
かさ密度は材料バッチ間で変化する可能性があるため、リサイクル繊維が含まれる場合は、重量ベースの投入が特に役立ちます。昨日特定の質量を含んでいたホッパー容積は、粒子サイズ、水分、または圧縮が変化すると、今日は異なる質量を含む可能性があります。
完成したパレットの重量も生産シグナルです
メーカーは完成重量を製品仕様以上のものとして使用することができます。これは、初期のプロセス管理指標として機能します。
同じ金型からのパレットが徐々に重くなった場合、その原因としては、投入重量の増加、水分の変化、原料のかさ密度の違い、またはバインダーの添加量の増加などが考えられます。重量の変動が突然増加した場合は、上流の材料準備の安定性が低下していることを示している可能性があります。
| 体重の傾向 | 調査可能範囲 |
| 平均体重は徐々に増加 | 電荷設定、水分、結合剤の投与量または原料の密度 |
| 平均体重は徐々に減少 | 過小充電、材料流量の変更、または注入校正 |
| 体重の変動が大きくなる | 原料の一貫性、水分の変動、または注入の不安定性 |
| 重量は正しいが、テスト結果が弱い | 総質量ではなく、密度分布、接着またはプレス条件 |
ホットプレスは、より少ない材料でも確実に機能できるかどうかを決定します
軽量設計は安定した成形プロセスに依存します。慎重に準備された材料を使用して適切に設計されたパレットであっても、圧力、温度、または硬化時間が検証された製造ウィンドウを超えて変化すると、性能が低下する可能性があります。
圧力
圧密、粒子接触、最終的な構造密度を制御します。圧力が不十分な場合、領域が十分に結合されない可能性があります。
温度
成形サイクル中のバインダーの硬化、木質繊維の挙動、水分の移動に影響を与えます。
滞留時間
硬化と接着剤の硬化に時間がかかります。時間が不十分な場合、内部結合が不完全になる可能性があります。
水分
プレス中の熱伝達、繊維の可塑化、蒸気の発生と相互作用します。
この関係は、材料削減が通常、プロセスの安定化に先行するのではなく、プロセスの安定化の後に行われるべき理由を説明しています。水分、温度、注入量を制御する前にメーカーが投入重量を減らすと、自然な生産変動により一部のパレットが必要な性能しきい値を下回る可能性があります。
より信頼性の高いアプローチは、安定したベースラインを確立し、制御された段階で重量を減らし、結果として得られるパレットをテストし、さらなる材料削減によって剛性、耐久性、またはハンドリング性能が損なわれ始めるポイントを特定することです。
軽量パレットでも十分な強度があることをメーカーがどのように検証するか
軽量設計は、外観や計算された重量削減だけで承認されるべきではありません。性能は、意図した用途を代表する積載条件下で完成したパレット上で検証する必要があります。
ISO 8611-1:2025 は、新しいフラット パレットを評価するための試験方法を提供し、公称荷重試験、最大使用荷重試験、耐久性比較に関するそれらの方法をグループ化します。 ISO 8611-2:2025 は、公称荷重を確立し、さまざまな取り扱い環境向けのテストを選択するためのパフォーマンス要件に対応しています。
この規格は、重要な工学原則も強化しています。実験室での荷重試験は、実際の動作環境で特定のパレット設計を検証する価値を排除するものではありません。
寸法 全体のサイズ、足の形状、フォーク開口部、重要な成形特徴を確認します。
仕上がり重量 生産量が規定の製造範囲内に収まっていることを確認します。
曲げとたわみ 関連するサポートと積載量の条件下でパレットがどのように動作するかを評価します。
圧縮 デッキ、脚、スタッキング構造を介した荷重伝達を確認します。
ダイナミックなハンドリング フォークリフトの繰り返しの乗車、移動、および実際の取り扱いストレスを評価します。
耐久性 繰り返しの取り扱いによって時間の経過とともにパレットのパフォーマンスが変化するかどうかを判断します。
軽量化の変更には必ずパフォーマンス変数があり、再チェックする必要があります
| 最適化の変更 | 何を再検証する必要がありますか? |
| デッキの厚さを減らす | 曲げ剛性とたわみ |
| 総チャージ重量を軽減する | 全体的な負荷パフォーマンスと金型充填 |
| リブ形状の変更 | 局所応力とデッキ剛性 |
| 結合剤の投与量を減らす | 内部結合と耐湿性能 |
| 平均密度を下げる | 衝撃、圧縮、取り扱いに対する耐久性 |
| 粒子分布を変更する | 充填の一貫性、強度、生産のばらつき |
これは、パレットの定格荷重を文脈なしに解釈すべきでない理由でもあります。静的な荷重、動的な取り扱い、支持またはラックに置かれた状態により、同じパレットに非常に異なる要求が課される可能性があります。
パレット重量の軽減により、原材料以外のコストも削減できる
必要な強度が維持されれば、パレットの重量を軽減することで、単に木材繊維を節約する以上の利点を生み出すことができます。
重量制限のある輸送ではより多くのペイロードを利用できる可能性がある
1,000 個のパレットを使用する出荷例を考えてみましょう。エンジニアリングの最適化によって、必要な性能を変えることなく各パレットが 2kg 削減された場合、出荷されるパレットの風袋重量は 2,000kg 減ります。
それによって自動的に貨物の節約がもたらされるわけではありません。トラックまたはコンテナが積載量の制限よりずっと前に容量制限に達した場合、メリットが限定される可能性があります。しかし、重量に制限のある出荷では、パレットの風袋重量が低いほど、商用貨物に利用できる容量が増える可能性があります。
軽量化により空パレットの処理が簡素化可能
重量はパレットが荷物を運ぶ前後の動きにも影響します。大規模な物流業務では、生産ライン、倉庫、中継エリアの間で何千もの空のパレットを扱うことがあります。不必要な質量を削減すると、大量のパレットでこれを繰り返す場合にマテリアルハンドリングの効率が向上します。
材料効率がより資源効率の高い製品をサポート
同じ必要な物流機能に対して使用する繊維とバインダーの量を減らすことで、材料効率も向上します。ただし、この利点は、軽量パレットが意図した性能を維持し、損傷や早期交換を増加させない場合にのみ存在します。
軽量化計算例
2 kg パレットあたりの重量削減
1,000 パレット出荷
2,000 kg 移動する梱包材の質量が減少
この例では、パレットの風袋重量のみの影響を示します。実際の貨物の節約額は、積載量の制限、出荷量、パレットの寸法、輸送構成によって異なります。
目標は最軽量のパレットではなく、最も効率的なパレットです
成型木製パレット製造における重量の最適化は、最終的には構造効率の向上につながります。メーカーは、単に繊維を除去したり、製品全体のバインダーの使用量を減らしたりするだけでは、確実な軽量化を達成することはできません。
代わりに、成功したデザインは調和します 金型の形状、リブの配置、局所密度、粒子分布、接着剤の制御、充填重量、ホットプレス条件 。材料は重要な耐荷重領域の周囲に保存され、工学分析とテストで不必要であることが判明した場合にのみ削減されます。
結果はパレットの重量だけで判断すべきではありません。真に効率的なパレットは、物流システムに必要な寸法安定性、荷重性能、取り扱い耐久性を提供し続けながら、実用的な最小限の量の材料を使用します。
成形木製パレットの重量と荷重要件を評価しますか?
Ronsun Import & Export Co., Ltd. は、産業物流、倉庫保管、国際輸送向けの成形木製パレット ソリューションを提供しています。パレットの仕様は、寸法、貨物重量、取り扱い方法、保管条件、用途要件に応じて評価できます。
よくある質問
成形木製パレットの軽量化は自動的に強度が低くなりますか?
いいえ。パレットの性能は、構造形状、局所密度、繊維分布、バインダーの性能、製造条件によって決まります。効率的なリブと適切に強化された耐荷重領域を備えた軽量パレットは、材料の使用効率が低いより重い設計とは異なるパフォーマンスを発揮します。
成形木製パレットの重量は何によって決まりますか?
重要な要素には、パレットの寸法と形状、成形密度、繊維充填重量、含水量、バインダーの投与量、および金型全体の材料の分布が含まれます。
メーカーは木材繊維の量を減らすだけでパレットを軽くできるでしょうか?
再設計やテストを行わずに繊維を減らすと、不完全な充填、低密度領域、過度のたわみ、または足や肋骨の弱さが生じる可能性があります。軽量化は制御された手順で実行し、その後に寸法と性能の検証を行う必要があります。
リブは成形パレットの重量を軽減するのにどのように役立ちますか?
リブにより、選択された領域の構造の深さと剛性が向上するため、メーカーはパレットデッキ全体を均一に厚くすることなく重要な荷重経路を強化できます。
同じ重さの 2 つの成型木製パレットの強度が異なるのはなぜですか?
総質量は、材料がどこにあるかを示しません。局所的な密度、リブの形状、結合剤の分布、粒子の充填およびプレス条件の違いにより、同じ完成重量でも大幅に異なる構造性能が生じる可能性があります。
購入者はパレットの重量と耐荷重をどのように比較する必要がありますか?
購入者は、パレットの質量だけを 1 つのヘッドライン荷重数値と比較するのではなく、記載されている荷重条件、パレットの支持方法、たわみ、取り扱い環境、耐久性を考慮する必要があります。静的、動的、およびラックの状態では、パレットに非常に異なる要求が課される可能性があります。