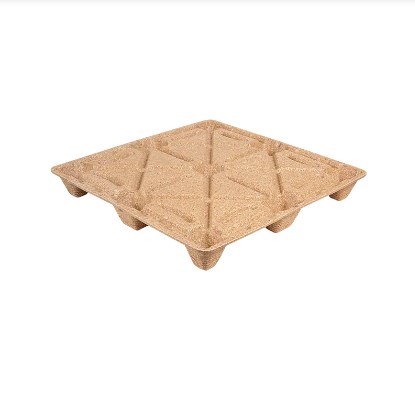
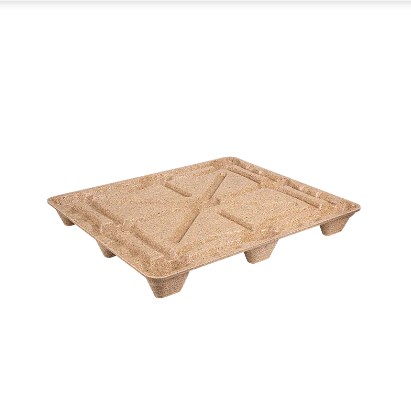
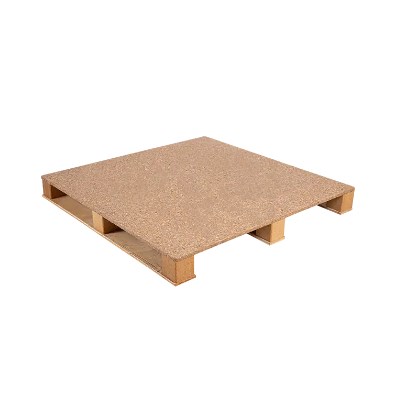
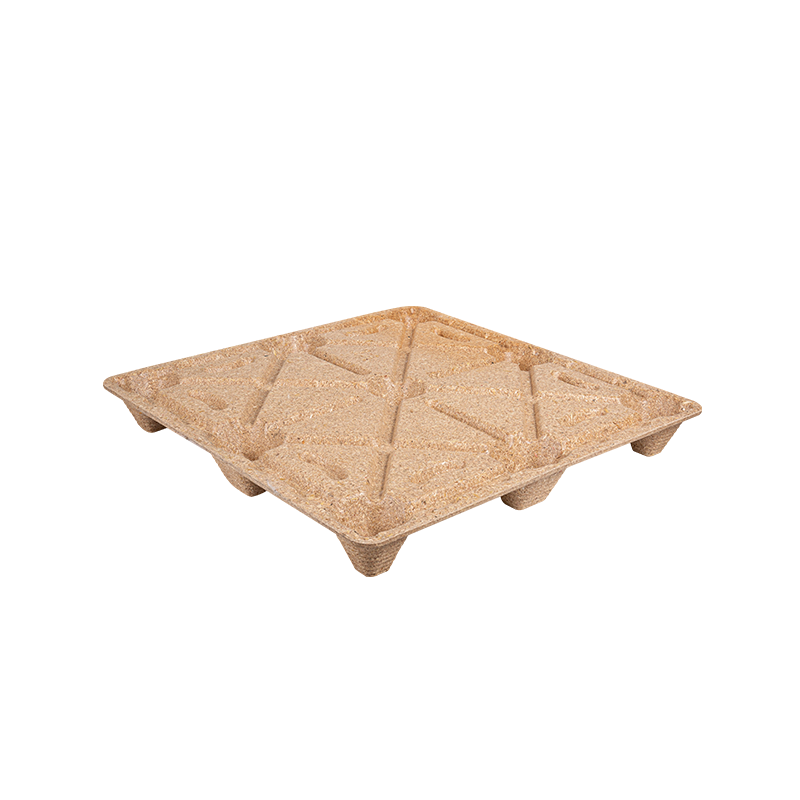
成型木製パレット、別名 プレスウッドパレット、プレスウッドパレット、または圧縮木製パレット 、準備された木材粒子または繊維を結合剤と組み合わせ、圧力下で加熱された型内で混合物を形成することによって製造されます。
従来の釘打ちされた木製パレットとは異なり、パレットデッキ、支持リブ、脚、およびフォークエントリーの形状を 1 つの統合構造として形成できます。この製造アプローチにより、部品の緩みを減らし、パレットの形状を制御し、入れ子可能なデザインを作成し、おがくず、木材の削りくず、リサイクルされた木材繊維、その他の適切な木材加工残渣を利用することが可能になります。
しかし、パレットの購入者や製造者にとって、成型木製パレットの成形を成功させるには、単にプレス圧力を高めるだけでは不十分です。原料の水分、粒子分布、バインダーの化学的性質、金型温度、装入重量、金型形状、硬化時間、冷却はすべて相互作用します。
このガイドでは、物流および輸出用途向けの成形木製パレットの設計および製造に関連する主要なエンジニアリング上の考慮事項について説明します。
1. 成形木製パレットの製造プロセスと重要な成形パラメータ
一般的な成形パレット ラインは、制御されたシーケンスに従います。
原料準備 → 粉砕・篩い分け → 乾燥・調湿 → 接着剤混合 → 投入計量 → 金型充填 → ホットプレス → 硬化 → 脱型 → 冷却 → 検査
原料の準備
木材チップ、おがくず、削りくず、リサイクル木材は通常、成形前に適度に均一な粒子分布になるように処理する必要があります。
ピースが大きすぎると均一なキャビティ充填が妨げられる可能性があり、一方、微粒子の割合が過剰になるとバインダーの需要が増加し、ホットプレス中の浸透性が低下する可能性があります。
水分管理は特に重要です。公開されている成型木材プロセスでは、一般的に水分約 10% 未満の材料が使用されますが、一部のバインダー システムと生産ルートは異なるレベルで運用されています。したがって、最適な値は、他の生産ラインからコピーするのではなく、試行を通じて確立する必要があります。
一般的な開発ウィンドウ
次の値は次のように扱う必要があります。 普遍的な仕様ではなく、プロセス開発の出発点 .
| 原料の状態 | 開始水分範囲 | 金型温度 | 有効成形圧力 | 一般的な開発サイクル |
| 細かいおがくず・木質繊維 | 5~10% | 150~200℃ | 2~5MPa | 2~6分 |
| 混合リサイクル木材粒子 | 6~10% | 160~210℃ | 2.5~5MPa | 3 ~ 8 分 |
| 粗いフレーク/ストランド | バインダーに依存する | 150~220℃ | 2~5MPa | 3~10分 |
歴史的な木材成型プロセスでは、周囲の成型温度が報告されています。 150~220℃ 、およその圧力 20 ~ 80 kg/cm2 、成形時間は数秒から数分です。他の成形木材ストランド システムは大まかに使用します。 300 ~ 700 psi 約1回のプレスサイクルで 2~10分 、厚さ、密度、水分、バインダーの化学的性質によって異なります。
重要な点は、 木材の種類だけで印刷機の設定を決定すべきではありません 。粒子サイズ、嵩密度、バインダー、パレットの厚さ、リブの深さ、金型の設計、および電荷分布は、多くの場合同様に重要です。
推奨される生産モニタリング
新しいラインの場合、役立つ QC チェックポイントは次のとおりです。
- 原料の水分: 受信バッチごと、および生産中は少なくとも 1 時間ごと
- 結合剤の投与量: 各配合バッチ
- チャージ重量: 最初のピースと各シフト中の定期チェック
- 金型温度: 継続的に記録される
- プレス圧力と滞留時間: PLC データログが利用可能な場合は、サイクルごとに記録されます。
- 重要な寸法: 最初の製品と計画された工程内サンプリング
- パレット重量: 定期的な SPC サンプリングによる電荷変動の特定
- 破壊的負荷テスト: 承認された製造検証計画に従って
プロセスの最適化では、実際の寸法、密度、水分、負荷テストの結果を使用して、許容可能な製造ウィンドウを定義する必要があります。
2. 入れ子式成型木製パレットの金型設計とツーリング
金型はパレットの外観以上のものを決定します。それは制御します マテリアルフロー、構造剛性、ネスティング効率、フォークへのアクセスのしやすさ、局所密度、および脱型の信頼性 .
重要な設計要素には次のものがあります。
抜き勾配角度
垂直の壁と深いパレット フィートでは、金型からきれいに取り外すために十分な抜き勾配が必要です。予備設計は次の頃に開始される可能性があります 1~3度 、より深くネストされたフィーチャや固着しやすい表面については、追加の抜き勾配が考慮されます。
リブと補強
単にパレット全体を厚くするのではなく、以下の部分を集中的に補強する必要があります。
- フォークエントリーゾーン。
- パレットフィート。
- デッキトランジション。
- 高曲げモーメント領域。
- デッキとサポートの間の荷重伝達経路。
スムーズな移行と十分な内部半径により、応力集中が軽減され、材料の流れが改善されます。
ネスティングジオメトリ
ネスト可能なパレットの場合、エンジニアは以下を確認する必要があります。
アッパーデッキクリアランス レッグテーパー ネスティング深さ 分離クリアランス 積み重ねパレット高さ
パレットがあまりにもきつく入れ子になっていると、保管後に分離するのが困難になる可能性があり、過度の隙間があると輸送量が無駄になります。
通気と物質の流れ
深いキャビティは蒸気を閉じ込めたり、材料が隅に到達するのを妨げたりする可能性があります。したがって、生産ツールが完成する前に、金型の通気、供給の分配、および局所的な装入の配置を評価する必要があります。
有用なエンジニアリング ファイルには通常、次のものが含まれます。
- ステップ
- IGES
- パラソリッド
- 2D プロファイルおよび検査図面用の DXF
完全な量産金型を製造する前に、メーカーは以下を使用できます。 3D プリントされた形状モデル、機械加工されたプロトタイプインサート、またはアルミニウム開発ツール パレットの寸法、フォークのクリアランス、ネスティング、およびパッケージの適合性を確認します。
基本的な金型設計のレビューでは、次のことを検討する必要があります。
- リブや脚を損傷することなくパレットをリリースできますか?
- 電荷はすべての深い空洞に到達できますか?
- 重要な領域は不必要な材料がなくても十分な厚さですか?
- 摩耗した部分をインサートで交換できますか?
- 加熱ゾーンのバランスは取れていますか?
- 通気口や金型の表面は簡単に掃除できますか?
- 再現性のあるゲージを使用して重要な寸法を測定できますか?
3. 木材原料、接着剤および米国のコンプライアンスに関する考慮事項
成形パレット生産の魅力の一つは、適切なプロセスを利用できるため、原材料コストが高いことです。 おがくず、木くず、回収された木材粒子、その他のきれいな木材加工残留物 .
ただし、リサイクルされた原料は管理する必要があります。
金属片、プラスチック、塗料、過剰な樹皮、土壌、または化学的に汚染された廃棄物は、成形を妨げる可能性があり、コンプライアンスや品質の問題を引き起こす可能性があります。
バインダーの選択
加工木材用途における一般的なバインダー ファミリには、フェノール系および MDI などのイソシアネートベースのバインダーが含まれます。
| バインダーの考慮事項 | フェノール系バインダー | MDI型バインダー |
| 耐湿性 | 良い | とても良い |
| 構造結合 | 良い | 高 |
| 硬化条件 | 熱に依存する | 高ly formulation dependent |
| ホルムアルデヒドの寄与 | 評価されなければならない | イソシアネート自体からホルムアルデヒドは添加されていません |
| 処理感度 | 中等度 | 湿気と取り扱いには注意が必要です |
| コスト | 多くの場合競争力がある | 多くの場合それより高い |
正しい配合では、機械的強度、耐湿性、処理時間、排出要件、リサイクル可能性、コストのバランスが取れている必要があります。
TSCA タイトル VI および CARB
よくある間違いは、すべての成型木製パレットが自動的に規制されると主張することです。 TSCA タイトル VI .
EPA は、以下を含む複合木材製品カテゴリーを特に規制しています。 広葉樹合板、中密度繊維板、パーティクルボード 、それらの規制製品を含む該当する完成品と一緒に。したがって、成形パレットのメーカーは、すべての成形パレットに TSCA Title VI 認証が必要であると自動的に主張するのではなく、その特定の材料構造が規制の定義内に該当するかどうかを判断する必要があります。
米国のプロジェクトの場合、調達およびコンプライアンス チームは以下を確認する必要があります。
- 原料の分類。
- バインダーの化学;
- サプライヤーのSDSおよび技術文書。
- 該当するホルムアルデヒド要件。
- リサイクルされたコンテンツのドキュメント。
- 購入者が指定した場合、FSC または SFI の調達要件。
ISPM 15 と加工木材
ISPM 15 は主に次のような植物検疫上のリスクに対処します。 原木の梱包材 国際貿易で使用されます。
IPPC 規格では、害虫のリスクを実質的に排除する方法で加工された木材から製造された木製梱包材は除外されており、その代表的な例として合板が挙げられます。
この加工木材の原理は、適切に製造された成型パレットまたはプレスウッドパレットにとって重要な利点となります。ただし、輸出業者はマーケティングステートメントだけに頼るのではなく、特定のパレットの分類と仕向国の要件を確認する必要があります。
4. トリミング、寸法公差、パレットの性能試験
型から外して冷却した後、パレットのエッジトリミング、バリ除去、穴あけ、識別マーキング、サンディング、またはその他の仕上げ作業が必要になる場合があります。
繰り返し生産の場合、CNC トリミングにより以下を一貫して提供できます。
- パレットの長さと幅。
- フォークの開口部。
- コーナーの形状。
- 特徴の位置を特定する。
- カスタムカットアウト。
不必要に厳しい機械加工公差をパレット全体に適用するのではなく、図面で次のことを確認する必要があります。 機能にとって重要な寸法 .
たとえば、展開図はおよそ 選択した管理寸法では ±1 ~ 2 mm、より大きな全体寸法では ±2 ~ 3 mm ただし、実際の公差は金型の能力研究と生産データによって確認する必要があります。
パレットの性能検証
重要なテストには次のものが含まれる場合があります。
- 静的圧縮。
- デッキの曲がり。
- 動的な処理。
- フォークリフトの取り扱い。
- 耐衝撃性または落下性。
- スタッキング安定性。
- パレットがラックでの使用を目的としたラッキング シミュレーション。
- 調湿テスト。
現在の ISO 8611-1:2025 公称荷重試験、最大使用荷重試験、耐久性比較など、新しいフラットパレットを評価する方法を規定しています。 ISO 8611-2:2025 パフォーマンス要件とテストの選択に対応します。
米国の申請の場合、 ASTM D1185-98a(2025) 無垢材や木材複合材などの材料から製造されたパレットの静的圧縮、曲げ、動的試験方法を提供します。 ASTM はまた、意図した配布環境でのパフォーマンスを検証するためにフィールド テストを推奨しています。
共通でご利用のお客様へ 米国のパレット設置面積 48 × 40 、顧客のフォークリフト、パレットジャッキ、コンベヤ、ラック、ストレッチラッピングシステム、および倉庫自動化との互換性もチェックする必要があります。
5. 成形パレット生産のスケーリング: コスト、スループット、トラブルシューティング
プロトタイプが成功しても、自動的に経済的な生産ラインが構築されるわけではありません。
パイロット生産から複数のシフトに拡張する場合、メーカーは以下を追跡する必要があります。
サイクルタイム、稼働時間、金型の可用性、切り替え時間、乾燥機の能力、接着剤の混合能力、労働力、スクラップ率、冷却時間。
単純な単位コスト モデルは次のように記述できます。
単価 = 木材原料 バインダー エネルギー 労働力 メンテナンス スクラップ 金型の償却費 設備の減価償却費
金型投資の場合:
パレットあたりの金型コスト = 総金型投資 ÷ 予想される耐用年数生産
したがって、実稼働モデルには以下を含める必要があります。
| コスト / Production Variable | 入力 |
| プレスサイクルタイム | 分/サイクル |
| 金型ごとのキャビティ数 | 個 |
| 営業時間 | 時間/日 |
| OEE | % |
| 営業日 | 日数/年 |
| 年間生産量 | パレット/年 |
| 木材の消費量 | kg/パレット |
| バインダーの消費量 | kg/パレット |
| 電気・熱エネルギー | パレットごと |
| スクラップ率 | % |
| 金型投資 | 米ドル |
| 金型の期待寿命 | サイクル |
これにより、バイヤーは 1 台のプレスの経済性を、複数の金型、複数のプレス、またはより高度な自動化と比較することができます。
一般的な成形欠陥
| 欠陥 | 考えられる原因 | 最初のチェック | 是正措置 |
| 不完全な充填 | 充電不足または分配不良 | チャージ重量 | チャージ配置のバランスを調整する |
| 表面空隙 | 水分またはバインダーの不一致 | 湿気と混合 | 正しい乾燥と混合 |
| 反り | 不均一な加熱または冷却 | 金型温度マップ | 暖房と冷房のバランスを整える |
| 弱い肋骨 | 原料の流れが悪い | 肋骨腔の充填 | 分布または金型の形状を変更する |
| 層間剥離 | 不完全な治癒 | サイクルとバインダー | 硬化条件を調整する |
| 過剰なフラッシュ | 過充電または金型の摩耗 | 閉鎖面 | 料金やサービスの金型を削減する |
可能な限り傾向データを使用する必要があります。パレットの重量、バリ、温度変動、または寸法のドリフトが徐々に増加すると、重大な障害が発生する前にプロセスの問題が明らかになる可能性があります。
Ronsun とのカスタム成型木製パレットの開発
最も効果的な成形パレットの設計は、実際の物流用途から始まります。
新しいパレットプロジェクトについて話し合うとき ロンサン輸出入株式会社 、役立つ情報には次のものが含まれます。
- 必要なパレットの長さ、幅、高さ。
- 静的および動的負荷の要件。
- フォークリフトとパレットジャッキのエントリー。
- 床、スタック、またはラックの保管条件。
- ネスト要件。
- 輸出先。
- 年間購入量。
- 環境要件またはリサイクルされた内容の要件。
- 必要なテストまたはコンプライアンス文書。
Ronsun はバイヤーと協力して、パレットの仕様、成形パレットの構造、材料オプション、サンプル要件、カスタム プロジェクトのニーズを評価します。
カスタム成形木製パレットの調達または技術的評価については、お問い合わせください。 ロンサン輸出入株式会社 を通して ronsun-ecopallet.com パレットの図面、目標積載量、用途、および予想される購入量を考慮してください。
よくある質問
成形木製パレットには通常どのような圧力、温度、サイクル時間が使用されますか?
公開されている成型木材プロセスは広範囲をカバーしていますが、おおよそ 150~220℃, 2–5 MPa, and several minutes per cycle 初期開発リファレンスとして使用できます。最終パラメータは、特定の原料、結合剤、厚さ、金型に対して検証する必要があります。
ネスト可能な成形木製パレットの金型はどのように設計すべきですか?
金型では、抜き勾配、テーパー フィート、入れ子のクリアランス、補強リブ、フォーク エントリの形状、材料の流れ、通気、加熱の均一性、および脱型を考慮する必要があります。
米国の成形パレット用途に最適な接着剤はどれですか?
単一の最適なバインダーはありません。 MDI ベースのシステムは強力な耐湿性接着を実現できますが、フェノール系システムは耐久性のある加工木材として十分に確立されています。選択には、性能、プロセス条件、排出物、コスト、および規制の適用性を考慮する必要があります。
成形パレットの耐荷重をテストするにはどのような基準が使用されますか?
一般的な参考資料としては、 ISO 8611-1:2025、ISO 8611-2:2025、および ASTM D1185-98a(2025) 。適切なテスト順序は、意図された取り扱いおよび保管環境によって異なります。
成形パレットの ROI はどのように計算されますか?
まず年間生産量を見積もり、次に原材料、結合剤、労働力、エネルギー、メンテナンス、スクラップ、設備の減価償却、およびパレットごとの金型の償却を計算します。結果として得られる単価を、現在のパレット購入および物流コストと比較します。
成形パレットで最も一般的な欠陥は何ですか?
一般的な問題には、不完全なキャビティ充填、表面ボイド、過剰なバリ、弱いリブ、層間剥離、固着、反りなどがあります。トラブルシューティングは、装入重量、水分、結合剤の投与量、金型温度、圧力履歴、冷却条件から始める必要があります。